En bref
Nous avons accompagné une entreprise lyonnaise du secteur informatique à réaliser leur projet de marquage d’un bassin inox de 25 mètres grâce au marquage électrochimique par oxydation noire. Après étude du projet, nous lui avons fourni un équipement haute puissance équipé d’un générateur de 100 ampères. Plusieurs essais ont été mené dans notre atelier Agicom, puis nous avons formé les équipes directement sur site.
Résultat : un marquage noir net et durable, réalisé sans enlèvement de matière et sans altérer la résistance à la corrosion de l’inox.
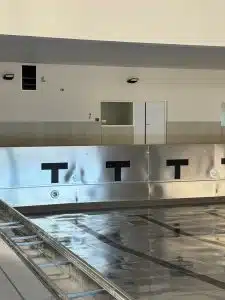
Le bassin inox de 25 m : cibles en T sur la paroi et lignes de nage au fond du bassin, marquées en noir par oxydation électrochimique.
Le contexte : un bassin inox de 25 mètres à baliser
Le projet ne vient pas d’un industriel de la piscine, mais d’une société lyonnaise spécialisée dans l’informatique. Il dispose d’un bassin de 25 mètres entièrement en acier inoxydable, dont il fallait matérialiser les lignes de nage au fond et les cibles en T sur les parois.
Ce type de marquage cumule trois contraintes :
- La dimension : Les lignes de nage courent sur toute la longueur du bassin et les cibles occupent les parois verticales, soit des surfaces sans commune mesure avec une pièce industrielle classique.
- L’environnement : Le marquage reste immergé en permanence dans une eau traitée, souvent chlorée, qui met l’inox à rude épreuve.
- L’intervention sur place : la solution devait pouvoir être mise en œuvre directement dans l’ouvrage.
Plutôt que de sous-traiter l’opération, le client a choisi de s’équiper pour réaliser le marquage avec ses propres équipes.
Pourquoi le marquage électrochimique par oxydation noire ?
L’oxydation noire crée un marquage contrasté en surface, sans retirer de matière : c’est ce qui en fait la technologie la plus adaptée à un bassin inox.
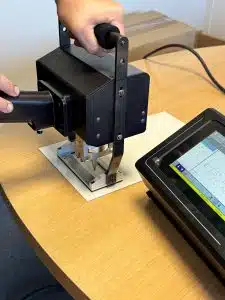
Le principe est simple. Un pochoir reproduisant le motif est posé sur l’inox, puis un tampon imbibé d’électrolyte est appliqué dessus. Le générateur fait circuler le courant : là où le pochoir est ouvert, la surface s’oxyde et noircit.
Pour ce projet, la technologie apportait quatre avantages décisifs :
- Pas d’enlèvement de matière : la surface reste intacte, sans relief ni rugosité où le calcaire et les dépôts pourraient s’accrocher.
- Pas d’apport thermique : contrairement au laser, aucune chaleur ne risque de déformer les tôles ou d’altérer la couche de l’inox, garante de sa résistance à la corrosion.
- Un marquage intégré au métal : l’oxydation fait partie de la surface : rien ne peut se décoller ou s’écailler, à la différence d’une peinture ou d’un adhésif.
- Une mise en œuvre sur site : l’équipement est mobile : on marque directement dans le bassin, sans démonter quoi que ce soit.
Notre solution : un équipement XXL et un accompagnement complet
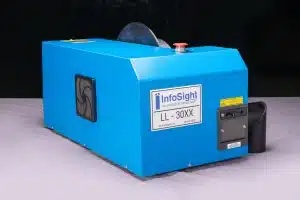
Nous avons fourni au client un équipement de marquage électrochimique doté d’un générateur de 100 ampères. Cette puissance, bien supérieure à celle des postes utilisés pour marquer des pièces ou des plaques, permet de traiter de grandes surfaces avec un rendu noir homogène.
L’accompagnement s’est déroulé en deux temps :
- Essais dans notre atelier. Avant toute intervention sur le bassin, nos équipes ont réalisé des tests sur un échantillon représentatif de l’inox du client. Ils ont permis de valider le choix de l’électrolyte, les réglages du générateur et le rendu final.
- Formation sur site. L’un de nos techniciens s’est déplacé chez le client pour former ses équipes, directement dans le bassin. Préparation de la surface, positionnement des pochoirs, application, nettoyage après marquage : chaque étape a été pratiquée en conditions réelles.
À l’issue de la formation, le client était autonome pour réaliser l’ensemble du marquage.
Les résultats : un marquage durable, réalisé en autonomie
Un projet de marquage hors norme ?
Grande surface, intervention sur site, matériau exigeant : nous vous accompagnons des essais en atelier jusqu’à la formation de vos équipes. Envoyez-nous un échantillon ou décrivez votre projet, nous vous proposerons la solution adaptée.
Demander un essai gratuit · Découvrir le marquage électrochimique
FAQ
Le marquage électrochimique abîme-t-il l’inox ? Non. En oxydation noire, le marquage se fait sans enlèvement de matière ni apport de chaleur. La surface de l’inox et sa résistance à la corrosion sont préservées.
Quelle est la différence entre oxydation noire et gravure électrochimique ? L’oxydation noire colore la surface sans la creuser. La gravure électrochimique retire une fine couche de métal pour créer un marquage en creux.
Peut-on marquer de grandes surfaces en électrochimie ? Oui, à condition d’utiliser un générateur adapté. Pour ce bassin de 25 mètres, nous avons fourni un générateur de 100 ampères, conçu pour les projets de grande dimension.
Le marquage électrochimique résiste-t-il à l’eau chlorée ? L’oxydation est intégrée à la surface du métal : elle ne se décolle pas et supporte une immersion permanente. Des essais préalables sur l’inox du client permettent de valider le rendu.
Faut-il faire appel à un prestataire pour marquer sur site ? Pas nécessairement. Nous pouvons vous fournir l’équipement et former vos équipes sur place pour que vous réalisiez le marquage en autonomie.