Micro percussion ou laser : quelle technologie de marquage choisir ?
En bref
La micro percussion frappe la pièce avec une pointe dure et crée une suite de points en creux. Elle donne un marquage profond, économique, qui reste lisible après peinture, grenaillage ou traitement thermique.
Le laser modifie la surface sans la toucher. Il est plus rapide, plus fin et marque aussi bien les métaux que les plastiques, mais demande un investissement plus élevé et une cabine de sécurité.
En résumé : la micro percussion l’emporte sur les pièces brutes ou destinées à être retraitées, le laser sur les cadences élevées, les petits codes DataMatrix et les matériaux non métalliques.
Deux principes opposés
La micro percussion : déformer la matière
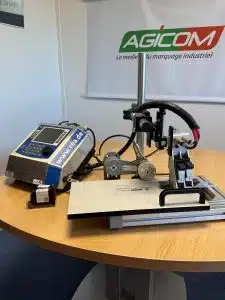
Une pointe en carbure ou en diamant, appelée poinçon ou stylet, vient frapper la pièce à haute fréquence. Chaque impact laisse un point en creux. Pilotée par deux moteurs, la pointe dessine ainsi des caractères, des logos ou un code DataMatrix point par point.
Le marquage est obtenu par déformation de la matière, sans enlèvement ni chauffe. Sa profondeur se règle par la force de frappe : jusqu’à 0,5 mm sur métaux doux avec un pistolet pneumatique comme le Telesis TMP4750.
Le laser : transformer la surface
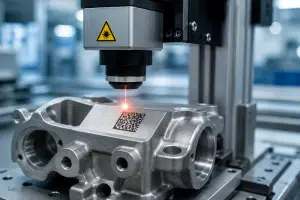
Un faisceau concentré balaie la surface et la modifie selon le réglage : oxydation colorée, gravure par enlèvement de matière, ou changement de couleur du plastique. Il n’y a aucun contact avec la pièce.
Le choix de la source dépend du matériau : laser fibre pour les métaux et la plupart des plastiques, CO2 pour les matières organiques, UV ou vert pour les marquages très fins et les matériaux sensibles à la chaleur. Pour aller plus loin : tout savoir sur le marquage laser industriel.
Tableau comparatif
| Critère | Micro percussion | Laser |
|---|---|---|
| Principe | Frappe mécanique, points en creux | Faisceau lumineux, modification de surface |
| Contact avec la pièce | Oui, la pièce doit être maintenue | Non |
| Profondeur | Profonde, réglable (jusqu’à 0,5 mm sur métaux doux) | Superficielle en standard ; gravure profonde possible mais plus lente |
| Tenue après peinture, grenaillage, traitement thermique | Très bonne : le creux reste visible | Variable : un marquage de surface peut disparaître ; prévoir une gravure profonde |
| Matériaux | Métaux, plastiques rigides, bois | Métaux, plastiques, matières organiques, verre et céramique selon la source |
| Pièces fines ou fragiles | Déconseillé : risque de déformation | Adapté, sans effort mécanique |
| Finesse et logos | Correcte, rendu en points | Très élevée, traits continus et niveaux de gris |
| Code DataMatrix | Possible, en points ; lecteur adapté au marquage direct conseillé | Très contrasté, même en petite taille |
| Cadence | Quelques caractères par seconde | Un code complet en quelques secondes ; marquage à la volée possible |
| Bruit | Bruyant | Silencieux |
| Sécurité | Pas d’exigence particulière | Cabine de protection classe 1 et aspiration des fumées |
| Entretien | Poinçon à remplacer périodiquement | Aucun consommable, maintenance très réduite |
| Mobilité | Versions portables et sur batterie | Surtout en poste fixe ou intégré en ligne |
| Investissement | Modéré | Plus élevé |
Voir les gammes : machines de micro percussion et machines de marquage laser.
Quand choisir la micro percussion
- Pièces brutes ou qui seront retraitées. Fonderie, forge, pièces peintes, grenaillées ou traitées thermiquement après marquage : le creux survit là où un marquage de surface s’efface.
- Identification réglementaire ou contractuelle. Numéros de série, numéros de châssis (VIN), plaques constructeur : un marquage profond est difficile à falsifier.
- Marquage sur site. Pièces lourdes ou encombrantes que l’on ne peut pas déplacer : un pistolet portable va à la pièce.
- Budget limité, volumes faibles à moyens. L’investissement est plus bas et l’installation plus simple, sans cabine.
Quand choisir le laser
- Cadences élevées et lignes automatisées. Le laser s’intègre sur convoyeur et peut marquer des pièces en mouvement.
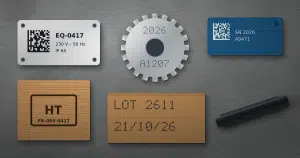
- Petits codes DataMatrix et forte sérialisation. Chaque pièce reçoit un code différent, très contrasté, lisible sur quelques millimètres carrés. Voir notre article sur le marquage de codes 2D.
- Matériaux variés. Plastiques techniques, pièces anodisées, matières organiques : le laser couvre un champ plus large.
- Pièces fragiles ou de précision. Sans contact, il ne déforme pas les pièces fines et ne crée pas de contrainte mécanique.
- Exigence esthétique. Logos détaillés, traits continus, rendu net sur produit fini.
Les cas où le choix est moins évident
Un DataMatrix sur une pièce qui sera peinte. La micro percussion garde la lisibilité sous la peinture, mais le code en points se lit moins facilement. Le laser peut graver en profondeur ou marquer après peinture en retirant localement le revêtement. Un essai sur pièce réelle tranche la question.
Des volumes qui augmentent. Une micro percussion peut suffire au démarrage d’une production. Si la cadence ou le nombre de références augmente, le laser devient souvent plus rentable grâce à sa vitesse et à l’absence de pièce d’usure.
Inox médical et aéronautique. Lorsque la résistance à la corrosion ou l’absence de contrainte est critique, une troisième technologie entre en jeu : le marquage électrochimique, sans effet thermique ni déformation.
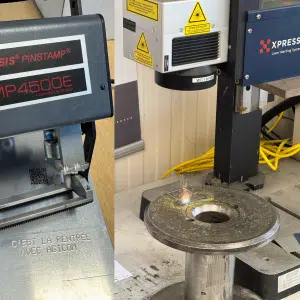
Exemple de marquages dans notre atelier
A gauche de la micro percussion, à droite utilisation de notre laser XpressMark
Questions fréquentes
Quelle est la différence entre micro percussion et gravure laser ?
La micro percussion déforme la matière par une suite d’impacts, avec contact. La gravure laser modifie ou enlève la matière en surface avec un faisceau, sans contact. La première est plus profonde et plus robuste, la seconde plus rapide et plus fine.
Quel marquage résiste le mieux à la peinture ?
La micro percussion, car le creux reste visible sous le revêtement. Un laser peut obtenir le même résultat en gravure profonde, au prix d’un temps de cycle plus long.
Peut-on marquer un code DataMatrix en micro percussion ?
Oui. Le code est formé de points en creux. Il se lit avec un lecteur adapté au marquage direct sur pièce, et reste lisible sur surface rugueuse ou peinte.
La micro percussion abîme-t-elle la pièce ?
Sur une pièce rigide, non : la déformation est locale et maîtrisée. Sur une pièce fine, creuse ou fragile, elle peut créer une déformation ; le laser est alors préférable.
Le laser est-il dangereux pour l’opérateur ?
Le faisceau l’est, c’est pourquoi les postes de marquage sont installés dans une cabine de protection conforme à la classe 1, avec une aspiration des fumées. L’opérateur travaille alors en sécurité.
Comparer sur vos propres pièces
Envoyez-nous quelques pièces : nous réalisons des essais de micro percussion et de laser dans notre atelier de Rillieux-la-Pape, et vous comparez le résultat avant d’investir.
Demander un essai sur mes pièces
Découvrir notre prestation de marquage